 +86-15371769898
 [email protected]
+86-15371769898[email protected]An aniloxový valec je precízne skonštruované dávkovacie zariadenie pokryté tisíckami mikroskopických buniek, ktoré zachytávajú kontrolovaný objem atramentu a rovnomerne ho prenášajú na tlačovú formu pri flexografickej tlači. Každá bunka funguje ako malý zásobník s pevným objemom a celková kapacita atramentu sa meria v miliardy kubických mikrónov na štvorcový palec (BCM) , zvyčajne v rozsahu od 1,2 až 12 BCM v závislosti od tlačovej aplikácie. Počet buniek valca alebo riadková obrazovka – zvyčajne medzi nimi 200 a 1 200 riadkov na palec (LPI) —určuje, aké jemné alebo hrubé je dávkovanie atramentu, čo priamo ovplyvňuje rozlíšenie tlače, hustotu farieb a celkovú kvalitu tlače. Pretože aniloxový valec presne riadi, koľko atramentu sa dostane na substrát, funguje ako jediná najvplyvnejšia zložka pri určovaní konzistencie flexotlače, a preto sa často nazýva „srdcom flexotlače“.
Aby ste pochopili, prečo je aniloxový valec taký kritický, pomôže vám vidieť jeho pozíciu v rámci širšieho pracovného postupu flexotlače.
V typickom flexo lise sa aniloxový valec otáča cez atramentovú komoru alebo atramentovú panvicu a plní svoje povrchové bunky tekutým atramentom. Stierka potom zoškrabe prebytočný atrament z plochého povrchu valca, pričom atrament zostane iba vo vyrytých bunkách. Valec potom prenesie tento presne odmeraný atramentový film na vyvýšený povrch flexografickej tlačovej formy, ktorá ho následne nanesie na substrát – či už fóliu, papier, vlnitú lepenku alebo iný materiál.
Pretože stierka odstraňuje všetok atrament mimo buniek, objem prenesený na platňu je určený takmer výlučne geometriou buniek a nie rýchlosťou lisu alebo viskozitou atramentu. Vďaka tomu je meranie aniloxu také opakovateľné – na rozdiel od iných systémov dodávania atramentu, ten istý valec prenesie takmer rovnaký objem atramentu za sebou za predpokladu, že bunky zostanú čisté a nepoškodené.
Tri vzájomne súvisiace špecifikácie definujú výkon aniloxového valca: čiarový raster, objem bunky a uhol bunky. Správne nastavenie pre danú aplikáciu je kľúčové pre dosiahnutie presného a konzistentného tlačového výstupu.
Čiarový raster sa vzťahuje na počet buniek na lineárny palec na povrchu valca. Sito s vyšším riadkom vytvárajú jemnejšie a početnejšie bunky vhodné na detailnú procesnú tlač, zatiaľ čo sito s nižším riadkom používajú väčšie bunky vhodné na pokrytie plnou farbou. Valček s 800-1200 LPI je typické pre jemné procesné farebné práce, pričom 200-400 LPI valčeky sú bežné pre silné pokrytie tuhou farbou na obaloch z vlnitej lepenky.
Objem bunky určuje skutočné množstvo atramentu, ktorý každá bunka zadrží a dodá. Vo všeobecnosti platí, že čiarový raster a objem buniek sú nepriamo úmerné – jemnejšie bunky jednotlivo obsahujú menej atramentu, zatiaľ čo hrubšie bunky viac. Výber správneho BCM pre daný typ atramentu a substrát je nevyhnutný; príliš malý objem vytvára vyblednuté farby, zatiaľ čo príliš veľký objem môže spôsobiť nárast bodov a skreslenie obrazu.
Bunky sú typicky vyryté na a 60-stupňový uhol vzhľadom na os valca, konfigurácia zvolená tak, aby optimalizovala uvoľňovanie atramentu a minimalizovala interferenčné vzory (moaré) pri pretlači viacerých farebných separácií. Niektoré špeciálne aplikácie využívajú alternatívne uhly na riešenie špecifických problémov s kvalitou tlače.
Aniloxový povrchový materiál valčekov sa výrazne vyvinul, pričom modernej výrobe dominuje jedna technológia nad druhou z dobrého dôvodu.
| Charakteristický | Pochrómované | Keramické (laserové gravírované) |
|---|---|---|
| Maximálna riadková obrazovka | Až do približne 400-500 LPI | Až 1 200 LPI |
| Tvrdosť povrchu | Mierne | Veľmi vysoká, vynikajúca odolnosť proti opotrebovaniu |
| Životnosť | Kratšie, náchylnejšie na nosenie | Výrazne dlhšie, často roky používania |
| Bunková presnosť | Dolné limity mechanického gravírovania | Vyššie, laserové gravírovanie umožňuje jemné ovládanie |
| Bežné použitie dnes | Prevažne staršie/staršie vybavenie | Priemyselný štandard pre moderné flexolisy |
Keramicky potiahnuté valčeky, gravírované pomocou laserovej technológie, sa stali dominantným štandardom, pretože ich povrchová tvrdosť – zvyčajne hodnotená na 9 na Mohsovej stupnici , blízka diamantu – poskytuje oveľa väčšiu odolnosť voči oderu od stieracích čepelí a abrazívnych atramentov v porovnaní s chrómom.
Ústredná úloha aniloxového valca je zrejmá, keď si uvedomíte, koľko následných problémov s kvalitou tlače priamo súvisí s ním.
Keďže objem atramentu dodávaný na platňu je nastavený takmer výlučne geometriou buniek, aniloxový valec efektívne určuje hustotu farby tlače a sýtosť ešte predtým, než sa atrament dostane na substrát. Úprava rýchlosti tlače alebo zloženia atramentu môže doladiť výsledky len v rámci hraníc, ktoré stanovuje hodnotenie BCM valca.
Reprodukcia jemných detailov a procesných farieb závisí od počtu buniek zodpovedajúcich rozlíšeniu obrazových prvkov tlačovej platne. Nesúlad – ako napríklad použitie valca s hrubým rastrom na prácu s jemnými poltónmi – má za následok slabú tvorbu bodiek a stratu detailov obrazu bez ohľadu na kvalitu platne alebo atramentu.
Pretože objem bunky je pevnou fyzikálnou vlastnosťou, dobre udržiavaný aniloxový valec poskytuje konzistentný prenos atramentu v rámci výrobných sérií desiatky tisíc metrov , čo je nevyhnutné na zachovanie zhody farieb vo veľkých baleniach alebo objednávkach štítkov.
Dokonca aj dobre špecifikovaný aniloxový valec môže produkovať zlé výsledky tlače, ak nie je správne udržiavaný. Včasné rozpoznanie týchto problémov zabráni nákladným chybám tlače.
Vzhľadom na presnosť vyžadovanú v geometrii buniek je správna údržba nevyhnutná na ochranu investícií do kvality tlače v priebehu času.
Každodenné čistenie po každej výrobnej sérii pomocou vhodných rozpúšťadiel zabraňuje zasychaniu a vytvrdzovaniu atramentu v bunkách. V prípade väčšieho nahromadenia môžu ultrazvukové čistiace systémy obnoviť objem buniek bez poškodenia keramického povrchu, čo je metóda, ktorá je čoraz štandardnejšia vo veľkoobjemových tlačových operáciách.
Tlačiarne zvyčajne overujú výkon aniloxu pomocou videomikroskopie alebo laserovej profilometrie na meranie skutočného objemu buniek v porovnaní s pôvodnými špecifikáciami, pretože strata objemu 10 % alebo viac môže výrazne ovplyvniť konzistenciu farieb a zvyčajne signalizuje potrebu čistenia alebo úpravy.
Aniloxový valec si získal svoju reputáciu ako srdce flexografickej tlače, pretože je to jediný komponent, ktorý je najviac priamo zodpovedný za riadenie objemu atramentu, rozlíšenia tlače a konzistencie farieb v rámci výrobného cyklu. Výber správneho čiarového rastra, objemu buniek a povrchového materiálu pre danú aplikáciu – v spojení s disciplinovanými postupmi čistenia a kontroly – je často rozdielom medzi predvídateľným, vysokokvalitným výstupom tlače a pretrvávajúcimi, ťažko diagnostikovateľnými chybami tlače. Pri tlačových operáciách vyhodnocujúcich upgrady zariadení alebo odstraňovanie problémov s kvalitou je takmer vždy prvým miestom, kde treba hľadať aniloxový valec.
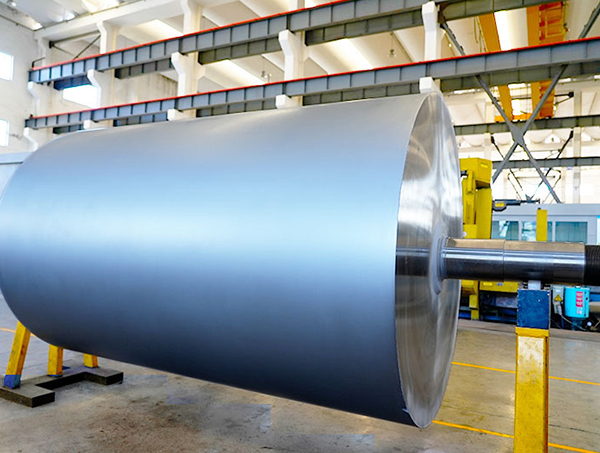
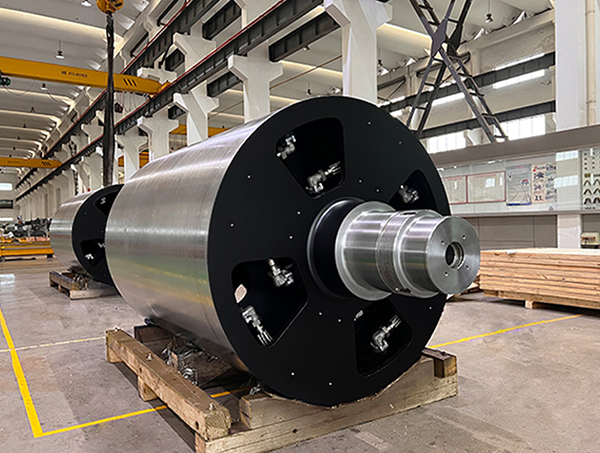
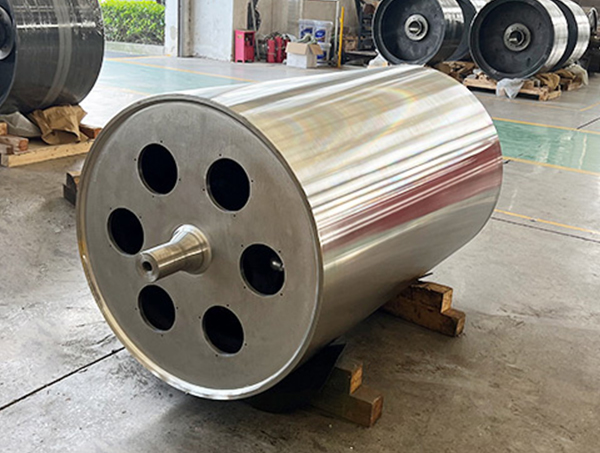
Venuje sa vývoju a výrobe rôznych tvarov roliek s rôznymi štruktúrami roliek.
Telefón: +86-15371769898
Email: [email protected]
Pridať: 9 Lifa Avenue, mesto Chengdong, okres Haian, mesto Nantong, provincia Jiangsu, Čína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Všetky práva vyhradené.


