 +86-15371769898
 [email protected]
+86-15371769898[email protected]Na linke na vytláčanie fólie môže ohrievací valec vyzerať ako jednoduchý oceľový valec, ale keď je okrajová zóna o 8 °C chladnejšia ako stred, operátor zvýši nastavenú hodnotu a konečný produkt bude príliš mäkký. Tento teplotný rozdiel nie je chybou riadiaceho systému. Je to mechanická chyba v tom, ako sa teplo dodáva vo vnútri valca. Tepelné valce fungujú tak, že premieňajú zdroj tepla na kontrolovanú povrchovú teplotu cez vnútorné médium a kvalita tejto premeny je určená priechodmi, hrúbkou steny a toleranciami obrábania.
Tri bežné zdroje tepla sú tepelný olej, para a elektrické vykurovacie telesá. Vo valci vyhrievanom olejom čerpadlo tlačí horúci olej cez otočný spoj do špirálového kanála alebo prstencovej dutiny vo vnútri valca. Keď sa olej pohybuje pozdĺž kanála, stráca teplo do vnútornej steny a stena odvádza toto teplo na vonkajší povrch. Spätný olej ide späť do externej vykurovacej stanice, kde sa znovu ohrieva a recirkuluje. Parou vyhrievaný valec funguje na podobnom princípe, ale namiesto citeľného tepla využíva latentné teplo. Elektrický tepelný valec využíva ohrievače kaziet vložené do jadra a teplota je riadená termočlánkom umiestneným blízko povrchu.
| Spôsob vykurovania | Typický rozsah | Kľúčová výhoda | Pozor na |
|---|---|---|---|
| Cirkulácia termálneho oleja | 100-350 °C | Rovnomerné rozloženie tepla | Degradácia ropy a vnútorné usadeniny |
| Elektrická kazeta | 50 až 250 °C | Rýchla odozva na teplotu | Pásovanie za horúca, ak sú prvky rozmiestnené zle |
| Para | 100 až 180 °C | Vysoká tepelná kapacita | Odstraňovanie kondenzátu a korózia |
Výber vykurovacieho média mení čas odozvy a rizikový profil. Malý olejový okruh s vysokým prietokom môže dosiahnuť 200 °C za približne 20 minút, vyžaduje si však otočný spoj, ktorý musí odolávať netesnostiam a tlakovým špičkám. Parný systém môže dodať veľké množstvo tepla v krátkom čase, ale potrebuje aj zachytávač kondenzátu, aby voda nezachytila časť povrchu valca. Elektrické kazetové ohrievače reagujú rýchlejšie a ponúkajú individuálnu reguláciu teploty, ale je ťažšie ich vymeniť vo výrobnom valci a sú citlivejšie na lokálne prehriatie.
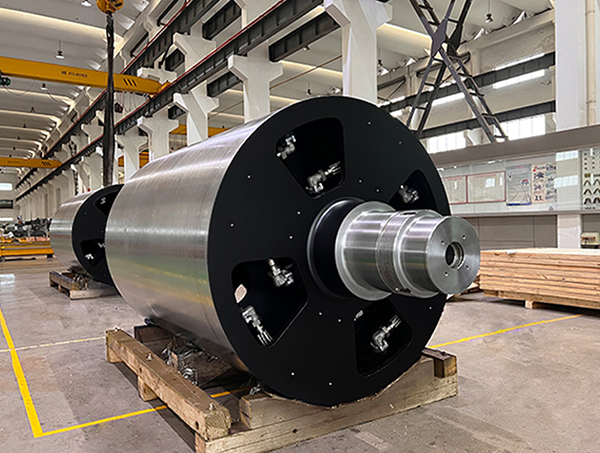
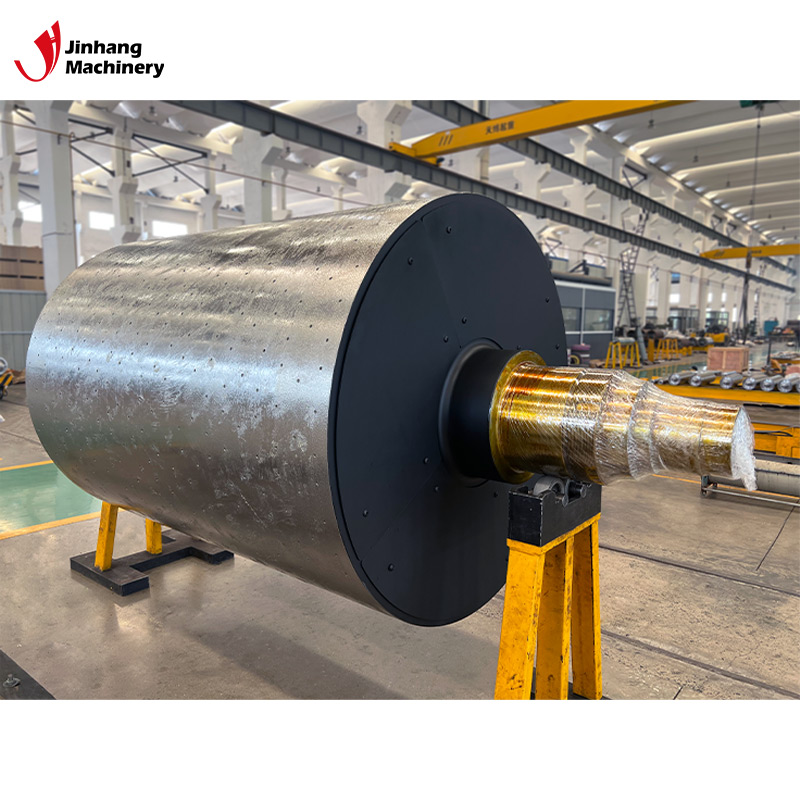 Olejom vyhrievaný valec odolný voči korózii pre rovnomerný prenos tepla Tento valec kombinuje odolnosť proti korózii so systémom vedenia oleja pre rovnomernú distribúciu tepla, čo z neho robí spoľahlivú voľbu, keď vlhkosť alebo chemikálie ohrozujú štandardné zariadenia v papierových, textilných alebo baliacich linkách. Zobraziť produkt →
Rovnomernosť teploty je skutočným testom tepelného valca. Typickou špecifikáciou pre nanášací alebo laminovací valec je tolerancia čelnej teploty ±3 °C. Táto tolerancia môže byť splnená iba vtedy, ak je vnútorný kanál vyrobený s konzistentným prierezom pozdĺž celej plochy. Ak má diera odchýlku 0,2 mm od jedného konca k druhému, zmení sa rýchlosť oleja a zmení sa lokálny koeficient prestupu tepla. Výsledkom je teplé miesto v blízkosti jedného žurnálu a chladnejšie miesto v blízkosti opačného žurnálu.
Hrúbka steny tiež prispieva k rovnomernosti. Hrubšia stena vyhladzuje teplotné výkyvy zo zdroja tepla, ale tiež zvyšuje energiu potrebnú na zohriatie valca na teplotu. Tenšia stena reaguje rýchlejšie, ale je citlivejšia na rozvod horúceho oleja. V mnohých prípadoch je zrkadlový vyhrievací valec zvolený práve preto, že vyvažuje rýchlu odozvu so stabilitou povrchu. Rovnaká rovnováha platí pre povrchovú úpravu: pochrómovaný alebo zrkadlovo upravený povrch poskytuje konzistentné uvoľňovacie vlastnosti pre filmové a potiahnuté produkty.
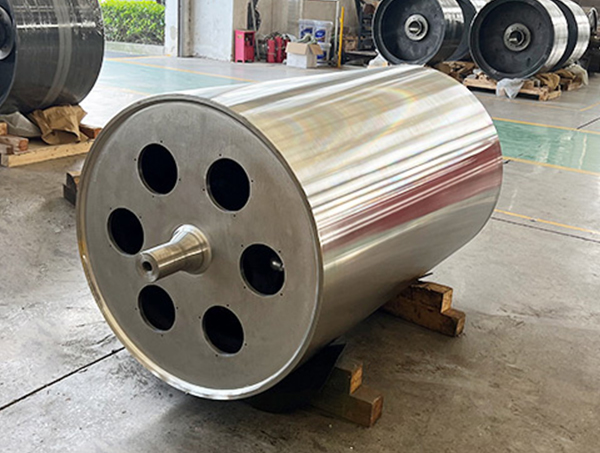
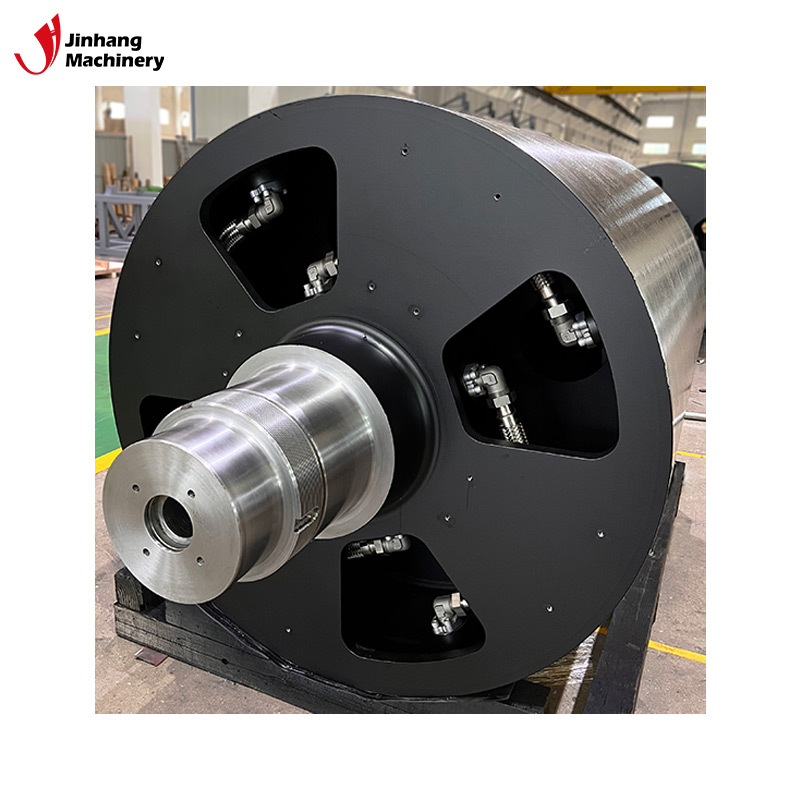 Zrkadlový vyhrievací valec s vysokou tepelnou vodivosťou Jeho zrkadlový povrch a vynikajúca tepelná vodivosť podporujú rýchlu odozvu a rovnomerné zahrievanie, čo vyhovuje procesom laminácie filmu alebo poťahovania, ktoré vyžadujú presnú reguláciu teploty a hladký povrch. Zobraziť produkt →
V reálnej prevádzke tepelné valce zlyhávajú spôsobmi, ktoré nie sú zrejmé pri spustení. Prvým problémom je tepelná rozťažnosť. Keď sa valec z uhlíkovej ocele zahreje z 25 °C na 250 °C, hriadeľ sa predĺži o niekoľko milimetrov. Ak puzdro ložiska a koncové tesnenia neboli navrhnuté pre tento rast, valček môže vyvinúť axiálnu silu, ktorá opotrebuje ložisko v priebehu týždňov. Druhým problémom je vnútorné zablokovanie. V olejovom systéme degradovaný olej vytvára lak na stenách kanála. Tento lak funguje ako izolant, takže valec potrebuje vyššiu teplotu oleja, aby dosiahol rovnakú povrchovú teplotu, čo potom urýchľuje degradáciu.
Tretia porucha zahŕňa parou vyhrievaný valec s skorodovaným vnútorným priechodom. Kondenzát a kyslík časom vytvárajú jamky a výsledná netesnosť môže kontaminovať poťahovaný produkt. V potravinárskej alebo lekárskej aplikácii je to vážne riziko kvality. Ohrievací valec z nehrdzavejúcej ocele s triedou odolnou voči vysokým teplotám znižuje toto riziko použitím materiálov, ktoré tolerujú oxidáciu a vystavenie vysokým teplotám.
Dynamická rovnováha je ďalším často prehliadaným faktorom. Pri 300 °C môžu aj malé odchýlky v hrúbke vnútornej steny kanála vytvoriť excentrickú hmotu. Keď sa valec otáča rýchlosťou 1 000 otáčok za minútu, táto nerovnováha hmoty otriasa celým pásom. Valec, ktorý je opracovaný a vyvážený po tepelnom spracovaní, bude mať oveľa nižšie vibrácie ako valec zostavený z dielov bez konečnej kontroly vyváženia.
Proces výberu by sa mal začať merateľnými podmienkami, nie generickým katalógom. Položte si tri otázky: Aká je požadovaná procesná teplota? Aký je čas zahrievania, ktorý linka znesie? Aký materiál tečie po povrchu? Z týchto odpovedí sa výrobca môže rozhodnúť medzi lešteným oceľovým povrchom, zrkadlovým povrchom, chrómovaným povrchom alebo nehrdzavejúcou nerezovou triedou. Keď sa pás nanáša vysokou rýchlosťou, často sa najlepšie hodí zrkadlový vyhrievací valec, pretože poskytuje hladké uvoľnenie a čistú, rovnomernú glazúru.
Pre procesy, ktoré zahŕňajú silne kyslé alebo alkalické povlaky, sa uprednostňuje vyhrievací valec z nehrdzavejúcej ocele s triedou odolnou voči vysokým teplotám. Pri potravinárskych procesoch musí valec umožňovať dôkladné čistenie a kontrolu. Pre vysokorýchlostné tlačové linky , povrchová úprava a sústrednosť sú dôležitejšie ako hodnotenie absolútnej teploty. Vo všetkých prípadoch by mal byť dodávateľ schopný poskytnúť test tepelného profilu alebo zdokumentované meranie povrchovej teploty z porovnateľného valca.
Tieto štyri limity určujú, či môže fungovať valec alebo či je potrebný vlastný dizajn. V mnohých prípadoch je najlepším spôsobom, ako sa vyhnúť nákladnej chybe, poskytnúť výrobcovi valcov skutočný stav linky a pred objednaním požiadať o správu o vypočítanom výkone.
Vyhrievací valec z nehrdzavejúcej ocele pre vysokoteplotnú prevádzku Tento valec vyrobený z nehrdzavejúcej ocele si zachováva pevnosť a odoláva korózii pri zvýšených teplotách, čím ponúka trvanlivú možnosť pre operácie sušenia alebo kalandrovania, kde záleží na teple a čistote. Zobraziť produkt → Vlastný tepelný valec začína výkresom alebo špecifikáciou zariadenia. Technický tím vypočíta požadovaný tepelný príkon, geometriu vnútorného kanála a hrúbku steny. Valčekové teleso sa točí na ťažkom sústruhu, vnútorné priechody sa vyvŕtajú alebo vyvŕtajú a povrch sa vybrúsi na požadovanú drsnosť. V dobre vybavenej dielni potom valec prechádza dynamickým vyvážením a tlakovou skúškou, kým sa dostane do fázy konečnej kontroly.
Napríklad vyhrievací valec s priemerom 200 mm používaný v baliacom laminátore vyžaduje otvor pre zdroj tepla, hladký vonkajší povrch s drsnosťou Ra 0,2 mikrometra a stupeň dynamickej rovnováhy G2,5. Ak niektorá z týchto špecifikácií chýba, spotrebiteľ vidí výsledok ako zvrásnený pás, nerovnomerné lepidlo alebo predčasné zlyhanie ložiska. Preto najlepšou odpoveďou na otázku „ako fungujú tepelné valce“ nie je popis vykurovacieho média. Ide o kombináciu fyziky prenosu tepla a výrobnej disciplíny.
Rovnaké princípy platia pre všetky typy valcov, ktoré potrebujú dôkladnú kontrolu teploty. Či už ide o zrkadlový vyhrievací valec, korózii odolný vyhrievací valec, ktorý vedie olej, alebo ohrievací valec z nehrdzavejúcej ocele, vnútorná geometria a vonkajšia úprava musia byť navrhnuté spoločne. Zmena jedného parametra bez úpravy ostatných vytvorí nový hotspot alebo zablokovanú dráhu toku.
Aj pri dobre navrhnutom valci určujú návyky údržby, ako dlho zostane teplotný profil stabilný. Najdôležitejšou úlohou je monitorovanie vykurovacieho média. Pri olejových systémoch v pravidelných intervaloch kontrolujte viskozitu a kyslosť. Vysoké číslo kyslosti naznačuje, že olej oxiduje a výsledný kal zníži prechod tepla. Pri parných systémoch skontrolujte spätné vedenie kondenzátu a odvádzače kondenzátu. Zlyhaný sifón umožňuje kondenzácii nasať späť do valca a spodná časť sa ochladí.
Povrch valca tiež potrebuje kontrolu. Hrubý, poškriabaný zrkadlový povrch vytvára trenie, ktoré ťahá materiál a zvyšuje lokalizovanú teplotu. Reformovanie alebo prebrúsenie povrchu môže obnoviť uvoľňovacie vlastnosti. Na vysokorýchlostnej trati je možné tieto kontroly naplánovať s plánovanými odstávkami a nie čakaním na poruchu.
Praktické riešenie je jednoduché: tepelný valec je presný výmenník tepla maskovaný ako valec. Jeho výkon je definovaný vnútornou geometriou kanála, hrúbkou steny, povrchovou úpravou a dynamickou rovnováhou. Ak dodávateľ valcov dokáže preukázať kontrolu nad týmito premennými, valec zabezpečí rovnomernú povrchovú teplotu, ktorú váš proces potrebuje. Pre operátorov a nákupcov liniek nie je otázkou len to, aký typ oleja alebo ohrievača sa používa, ale aj to, ako je okolo neho postavené valčekové teleso. Diskutujte o svojej aktuálnej zostave valčeka s náš inžiniersky tím na overenie tolerancií pred výmenou jednotky.
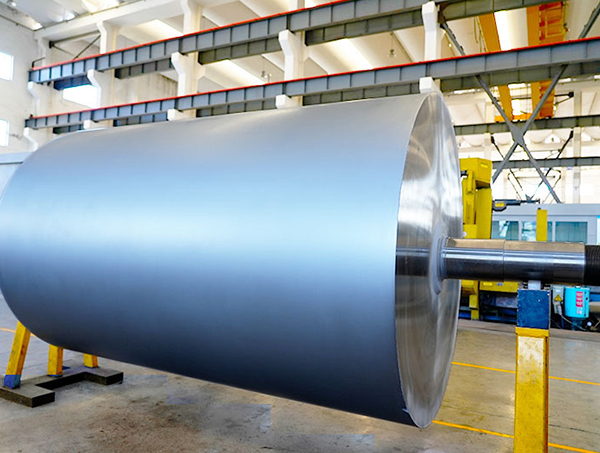
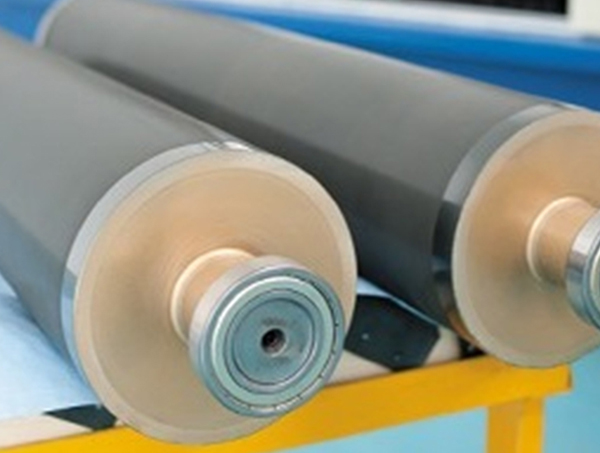
Venuje sa vývoju a výrobe rôznych tvarov roliek s rôznymi štruktúrami roliek.
Telefón: +86-15371769898
Email: [email protected]
Pridať: 9 Lifa Avenue, mesto Chengdong, okres Haian, mesto Nantong, provincia Jiangsu, Čína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Všetky práva vyhradené.


