 +86-15371769898
 [email protected]
+86-15371769898[email protected]Opýtajte sa ktoréhokoľvek operátora lisu, ktorý jednotlivý komponent rozhoduje o tom, či úloha vyzerá sviežo alebo vyblednutá, a väčšina z nich bude smerovať na aniloxový valec. Je to presný odmeriavací valec, zvyčajne oceľové alebo hliníkové jadro zabalené v priemyselnej keramike a vyryté desiatkami tisíc drobných buniek. Tieto bunky naberú atrament, stierka zoškrabe povrch dočista a zvyšný atrament sa prenesie na tlačovú platňu v kontrolovanom, opakovateľnom objeme.
Kotúče vyrábame a renovujeme od roku 2001 a takmer každý týždeň sa hovorí o tom istom: lis je v poriadku, platňa je v poriadku, atrament je v poriadku, ale tlač vyzerá v niektorých oblastiach ťažko a v iných nepravidelne. Deväťkrát z desiatich je odpoveď aniloxový valec, ktorý bol určený pre inú prácu, alebo taký, ktorého články sa potichu opotrebovali alebo upchali. Táto príručka sa zaoberá tým, na čom skutočne záleží pri kúpe, prevádzke a údržbe.
Pri flexografickej tlači sa atrament jednoducho nenaleje na platňu. Aniloxový valec nasaje do svojich vyrytých buniek film atramentu a stierka zotrie všetko nad otvormi buniek. Zostáva pevný objem, ktorý závisí od veľkosti, hĺbky a tvaru týchto buniek. Tento objem sa potom pod tlakom uvoľní na platňu a platňa ho prenesie na substrát.
Kľúčové slovo je opakovateľné. Správne vyrobený aniloxový valec poskytuje rovnakú hrúbku filmu od prvého dojmu posunu až po posledný, čo umožňuje konzistentnú farbu v dlhodobom horizonte. Vymeňte valec a zmeníte atramentový film, hustotu farieb a často aj správanie pri sušení celej úlohy.
Väčšina aniloxových valcov začína svoj život ako oceľový alebo hliníkový valec s opracovanými čapmi, vyvážený a narovnaný, aby bežal pri rýchlosti lisu. Na priamosti a dynamickej rovnováhe záleží viac, než mnohí kupujúci očakávajú, pretože jadro, ktorému prekročí tolerancia, spôsobí nerovnomerné opotrebovanie čepele a vznik pásov dlho predtým, než povlak zlyhá.
Jadro is grit-blasted and then plasma-sprayed with a ceramic layer, typically based on chromium oxide. That coating is ground and polished to a fine, uniform finish. Its job is to give the engraved cells hard, wear-resistant walls that survive years of contact with doctor blades and abrasive inks.
Nakoniec sa bunky vyrežú do keramiky. Ich počet, hĺbka, uhol a tvar otvoru určujú, koľko atramentu valček nesie a ako rýchlo ho uvoľňuje. To je miesto, kde aniloxový valec prestáva byť valcom a stáva sa dávkovacím nástrojom.
Väčšinu práce na hárku so špecifikáciami urobia dve čísla. Prvým je počet buniek alebo čiarový rastr, vyjadrený v bunkách na palec alebo na centimeter. Druhým je objem prenosu, zvyčajne udávaný ako BCM alebo miliardy kubických mikrónov na štvorcový palec. Vyšší počet buniek vo všeobecnosti znamená jemnejšie detaily a nižšie objemy; nižšie počty znamenajú ťažšie ležanie.
Na geometrii buniek záleží rovnako. 60-stupňový šesťuholníkový vzor je najbežnejší, pretože pevne balí bunky a rovnomerne uvoľňuje atrament. Tridsaťstupňové kanály, predĺžené bunky a trojzávitnicové vzory existujú pre špecifické úlohy, kde je potrebné upraviť smer prúdenia alebo charakteristiky uvoľňovania.
| Počet buniek (bunky/palec) | Typický objem (BCM) | Bežná aplikácia |
|---|---|---|
| 200-250 | 8,0-12,0 | Ťažká pokládka, bielka, laky |
| 300-400 | 5,5-8,0 | Pevné, tučné čiary |
| 500-600 | 3,5-5,0 | Poltóny, procesná farba |
| 700-900 | 1,8-3,2 | Jemné poltóny, obrazovka s vysokými čiarami |
| 1000-1200 | 0,9-1,6 | Veľmi jemné detaily, špeciálna povrchová úprava |
Dve rodiny pokrývajú väčšinu trhu a nie sú vzájomne zameniteľné.
Hliníkové jadro udržuje nízku hmotnosť, čo uľahčuje manipuláciu a výmenu na širokopásových lisoch a znižuje zaťaženie ložiskových puzdier. So správne nanesenou keramickou vrstvou a laserom gravírovanými bunkami si tieto valce dobre poradia s atramentmi na vodnej, rozpúšťadlovej a UV báze. Sú predvolenou voľbou pre väčšinu flexibilných balení a štítkov.
 Hliníkové keramické aniloxové valce pre flexografickú tlač Ľahké hliníkové jadro a keramické laserom gravírované bunky vyhovujú širokopásmovým flexo, vodným, rozpúšťadlovým a UV atramentom, ale vyžadujú starostlivé čistenie, aby sa zachoval objem. Zobraziť produkt →
Kde hliníkové keramické valčeky potrebujú starostlivosť, je disciplína pri čistení. Povlak je tvrdý, ale agresívne kefovanie alebo kyslé umývacie cykly skracujú jeho životnosť a akonáhle sa steny buniek začnú zaobľovať, objem, ktorý nastavíte na hárku so špecifikáciami, už nebude objemom, ktorý získate pri tlači.
Kovové aniloxové valčeky sú gravírované mechanicky a ukončené tvrdou povrchovou vrstvou. Unesú až väčšie objemy, znesú viac abrazívnych farieb a náterov a sú často praktickou voľbou pre lakovacie stanice, lakovacie jednotky a staršie lisy, kde by bol keramický valec prehnaný alebo fyzicky nekompatibilný. V niektorých prípadoch sa tiež ľahšie opravujú, pretože povrch je možné prepracovať a nie vymeniť.
Kovové aniloxové valčeky odolné voči opotrebovaniu na balenie a tlač etikiet Mechanicky gravírované kovové aniloxové valce zvládajú ťažšie objemy a abrazívne farby, vďaka čomu sú praktické pre lakovacie stanice, lakovacie jednotky a staršie lisy. Zobraziť produkt → Laserové gravírovanie vytvára konzistentnú bunkovú geometriu a hĺbku po celej ploche valca, čo z neho robí štandardnú cestu pre keramické aniloxové valce. Pretože sa povrchu nedotýka žiadny rezný nástroj, umožňuje tiež veľmi vysoký počet buniek a jemné, rovnomerné otvory, od ktorých závisí práca s vysokým riadkom. Naproti tomu mechanické gravírovanie využíva vrúbkovaný alebo rytý nástroj vtlačený do povrchu. Dobre sa hodí na hrubšie sitá a väčšie objemy a dobre sa drží v aplikáciách, kde sa neočakáva zmena vzoru buniek.
Bez ohľadu na to, ktorá cesta sa použije, dôležité je, že pred opustením valca z dielne sa overí nameraný objem, nie nominálna hodnota na výkrese.
Hrúbka atramentového filmu je východiskovým bodom, ale o zvyšku rozhoduje aplikácia. Lisy na štítky s úzkou páskou používajúce UV atramenty sa správajú veľmi odlišne od širokej siete tlač a vydavateľstvo linky bežia vysokorýchlostnými atramentmi na vodnej báze a obe sa opäť líšia od lakovacej stanice na a balenie linka nanášanie ochranného laku.
Praktické otázky, ktoré treba vyriešiť pred objednávkou:
Odpovedzte na týchto päť otázok a počet a objem buniek sa zvyčajne zúžia na malý rozsah rozumných možností.
Väčšina zlyhaní aniloxových valcov, ktoré vidíme, vôbec nie sú poruchami povlaku; sú to zaschnutý atrament, ktorý zostal v bunkách. Akonáhle atrament polymerizuje vo vnútri bunkových stien, prenosový objem klesne a tlač bude nejednotná spôsobom, ktorý nedokáže opraviť žiadne nastavenie tlače.
Aniloxový valec náhle nezlyhá. Degraduje to. Jednoduchá kontrolná rutina, ktorá v pevných intervaloch kontroluje hustotu tlače oproti známej referencii, vám povie oveľa viac ako len vizuálna kontrola. Keď hustota klesne, meranie objemu potvrdí, či sú bunky opotrebované, upchaté alebo poškodené stierkou.
Ak valec jednoducho stratil objem, ekonomickou odpoveďou je zvyčajne renovácia. Ak je keramika odštiepená, pokovovanie sa dvíha alebo samotné jadro prekročilo toleranciu, výmena je lepšou investíciou. Zvyčajne aj tak odporúčame ponechať si jeden náhradný valec na lis, pretože dvojhodinová prestávka stojí viac ako náhradný valec na stojane.
Ak nám pošlete svoj výkres, vyrobíme ho. Ak máte na stole iba vzorový valec a musíte vyriešiť problém s tlačou, funguje to tiež. Aby sme vám poskytli presnú cenovú ponuku, zvyčajne potrebujeme:
Aniloxový valec je len taký dobrý, ako sú tolerancie, na ktoré bol vyrobený. Naša dielňa má rozlohu 13 000 metrov štvorcových, obsluhuje viac ako 60 ľudí pracujúcich so sústruhmi, dovážanými talianskymi univerzálnymi brúskami POMINI, vyvrtávacou a frézovacou technikou, dynamickými vyvažovacími strojmi a automatickými pieskovacími linkami. Každý valec je sledovaný a kontrolovaný v každej fáze procesu a až po prejdení sa presunie na ďalšiu operáciu, vďaka čomu môžeme zachovať presnosť, ktorú si vyžaduje práca s vysokým riadkom.
Sme certifikovaní podľa ISO 9001 a našu prácu podporujeme bezplatnou opravou alebo výmenou počas záručnej doby pre akýkoľvek problém s kvalitou, ktorý vznikne pri mechanických podmienkach uvedených na výkrese. Ak vymieňate opotrebovaný aniloxový valec, modernizujete lakovaciu stanicu alebo vyvíjate nový lis, radi sa pozrieme na vaše špecifikácie a úprimne vám povieme, čo bude fungovať.
Aniloxový valec je malá časť lisu a veľká časť výsledku. Urobte správny počet buniek, objem a povrchovú úpravu, udržujte ich v čistote a poctivo kontrolujte, aby vám vrátili konzistentnú farbu po celé roky. Pomýlite si to a každá ďalšia úprava, ktorú urobíte, je riešením. Ak si nie ste istí, ktorá špecifikácia vyhovuje vašej práci, pošlite nám podrobnosti a my to s vami vyriešime.
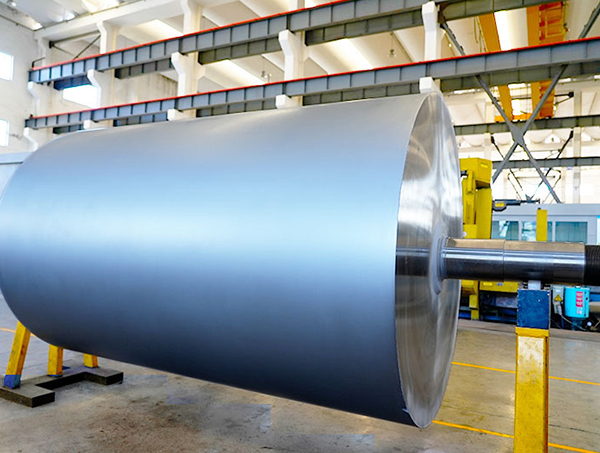
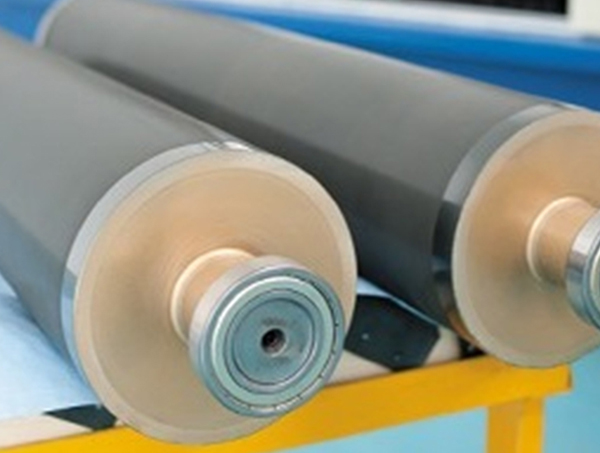
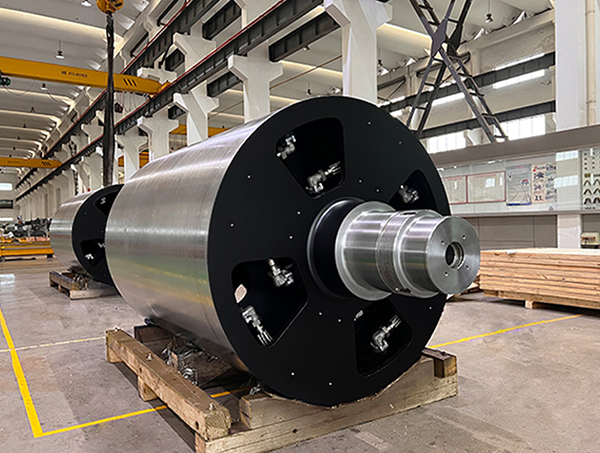
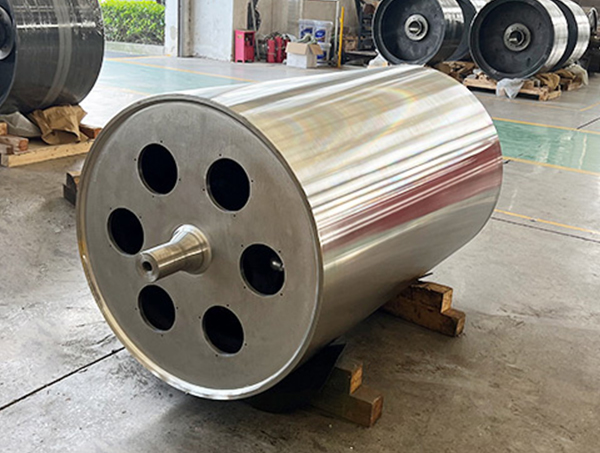
Venuje sa vývoju a výrobe rôznych tvarov roliek s rôznymi štruktúrami roliek.
Telefón: +86-15371769898
Email: [email protected]
Pridať: 9 Lifa Avenue, mesto Chengdong, okres Haian, mesto Nantong, provincia Jiangsu, Čína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Všetky práva vyhradené.


